自動車
更新日:2026.11.12
EV・HEV新時代に求められる
新しい耐電食軸受を開発する
短期間で量産化を実現した「樹脂モールド絶縁軸受」
自動車
更新日:2026.11.12
短期間で量産化を実現した「樹脂モールド絶縁軸受」
EV(電気自動車)など、モーターを動力とする車両や機械では、モーターからの漏電が原因で軸受が傷ついたり破損したりする「電食」という現象が起きることがある。この電食を防ぐには、軸受に流れる電流を遮断(絶縁)することが必要であり、そのための耐電食機能を持つ新しい軸受としてNTNは「樹脂モールド絶縁軸受」を開発した。この軸受は2023年に開発が始まり、2025年には量産が開始されることになったが、開発から2年で量産へと至るのは異例の早さである。それだけニーズが高いと言えるこの軸受はいったいどのようなものなのか。短期間での量産までの道のりはいかなるものだったのか。開発を主導した3人に聞いた。
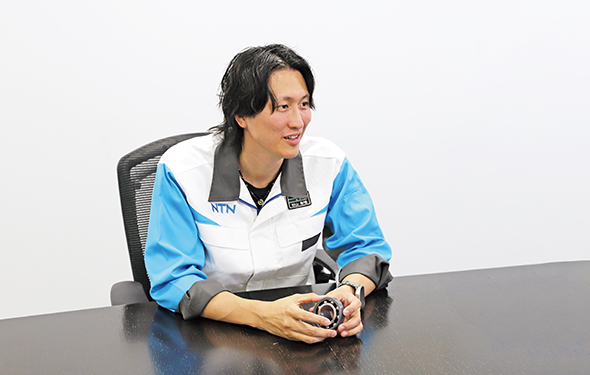
軸受事業本部 技術ユニット
開発実験部
杉山 彰悟
軸受事業本部 技術ユニット
開発実験部
赤堀 真聖
軸受事業本部 技術ユニット
開発実験部
石川 貴則
EVなどに搭載されるモーターは、外部に電気が漏れることがあり、その電気が軸受を通ると「電食」と呼ばれる現象が引き起こされる。スパーク*1が生じ、軸受の軌道面が微小に破損したり、溶けたりするのだ。電食が起きると玉(転動体)が円滑に転がることができなくなり、振動が生じたり、場合によっては焼きついたりする。それゆえ、電食が起こらないようにするためには軸受を絶縁することが必要になる。そのような目的の耐電食仕様の軸受としては一般に、玉をセラミック製にしたものがあり、NTNもこれまで、そのようなセラミック玉軸受を量産してきた。またNTNは、産業機械や鉄道車両用の耐電食軸受としては、外輪に樹脂を射出成形*2した絶縁軸受メガオーム™シリーズの「セラミック絶縁軸受」や「レジン絶縁軸受」を量産している。
*1 スパーク:電流が流れる際に発生する微小な火花放電
*2 射出成形: 溶かした樹脂を金型内に流し込み、一体成形する加工方法
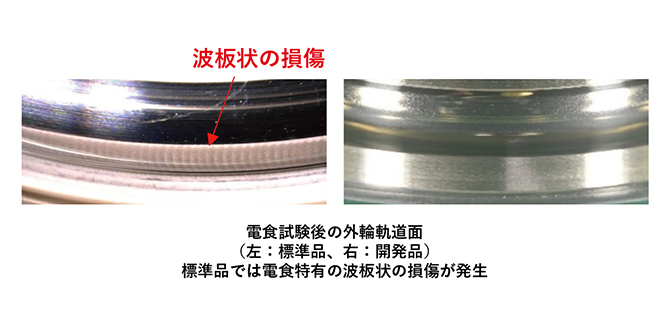
しかし昨今、EVやHEV(ハイブリッド自動車)の普及により、より安価で高性能な耐電食軸受が求められるようになる中で、NTNでは、新たな製品の開発に着手することになった。セラミック玉軸受は比較的高価であり、また、メガオームシリーズは、自動車のような大量生産には向かない製造方法で作られているからだ。そうした背景のもと、「樹脂モールド絶縁軸受」の開発が進められることになったのである。
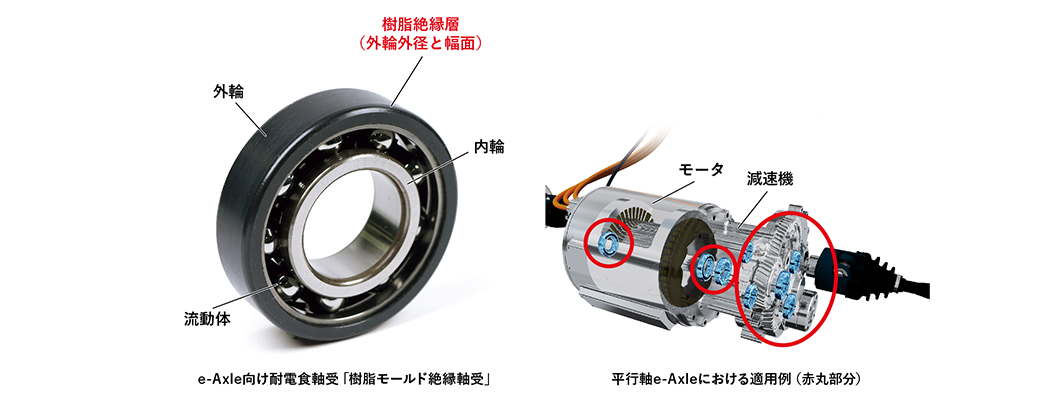
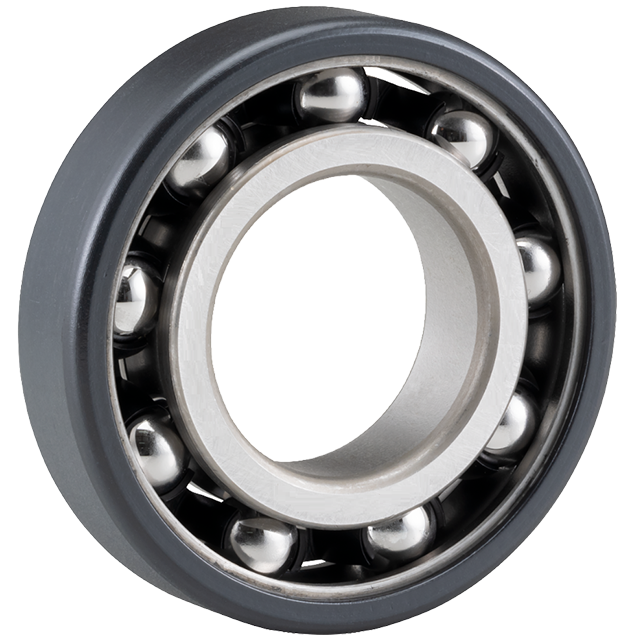
樹脂モールド絶縁軸受
軸受外輪に樹脂製の絶縁層を一体成形することで、EV車に搭載されるモーターから漏れる電流による電食を防ぐ軸受。耐電圧1,000V以上の高い絶縁性能を備え、EVの高電圧化に対応可能。
樹脂モールド絶縁軸受は、軸受の外輪表面を樹脂で成形することで絶縁している。ちなみに絶縁するには、電気の通り道がどこかで遮断されていればよいため、外輪が樹脂になっていれば玉は鋼球のままでよい(セラミック玉軸受の場合は、玉で絶縁されるので、外輪も内輪も鋼材のままでよい)。樹脂モールド絶縁軸受の開発メンバーの一人である軸受事業本部 開発実験部 要素開発グループの石川貴則は言う。
「耐電食軸受には、耐電食性に加え、低トルク、放熱性など、複数の機能が求められます。そうした各種機能やコストに関するお客さまの多様なニーズに対応するため、私たちは、樹脂モールド絶縁軸受の開発に着手したのですが、開発初期の段階で、あるお客さまから量産の引き合いがあり、それだけニーズが高かったとも言えます。本量産に合わせて開発を完了することができれば案件獲得に繋がる見込みがありました。開発へのモチベーションは高まったものの、同時に、失敗できないという強いプレッシャーがかかった中で、開発を進めていくことになりました」
「開発を中心的に担うことになったのは、石川に加え、同じく要素開発グループの赤堀真聖だ。そして試験・実験は、開発実験部に所属する杉山彰悟が担当することに決まり、その3人を核として、開発が動き出した。2023年のことである。樹脂モールド絶縁軸受の特長はなんといっても、外輪の表面が樹脂ということだが、NTNの製品で樹脂が用いられるものは多くはなく、彼らはいずれも樹脂製品の開発には携わったことがなかったという。それゆえに、試行錯誤の中、開発が始まった。赤堀が言う。
「まずは、どのような樹脂材を使うかを検討するところから始めました。耐高温、耐強度、耐電食性能を満足することが必要で、それ以外にもさまざまな点を検討して、数種類の候補の中から材料を選定しました。樹脂単体の基礎評価をするような試験から行っていきましたが、新たに勉強しなければならないことも多く、材料の決定までに6か月という時間がかかりました。その後に続く成形や加工の工程においても、金属のみの製品にはないような検討事項や難しさがありました」
樹脂モールド絶縁軸受は、外輪の側面と外面に金属を覆うように樹脂部分があるが、このように金属と樹脂を一体化して加工する技術を「インサート成形」という。インサート成形は、金型の中に金属部分をセットして、そこに溶かした樹脂を流し込んで成形するという方法で、今回の開発にあたっては、インサート成形が可能な成形メーカーも新たに探した。関係部署などの協力を得ながらメーカーを見つけ、金型を制作し成形条件も確立。その上で成形を進めたが、試作していくと、解決すべきさまざまな課題に直面することになった。
中でも大きな問題は、高温・低温を繰り返す温度サイクル試験において、樹脂にクラック(亀裂)が発生してしまうことだった。樹脂と金属の一体品は、両者の熱膨張率の違いからその境界部分や樹脂内部に強い応力がかかる。そのためクラックが生じやすいのだが、その発生を抑えるためには原因を詳細に理解して対策を講じる必要があった。石川たちは、そのために静岡県磐田市の開発拠点から県外の成形メーカーを訪れて、何度となく成形に立ち会った。時間をできる限り節約すべく、静岡を早朝6時に車で出発し、日帰りで行き来することも頻繁にあった。そうしていくつかの原因が見えてくる中、特に対応に労力を注ぐことになったのが、樹脂内部に生じる「ボイド」と呼ばれる空間をいかに発生させないようにするかだった。
「ボイドは、大きすぎるとそこを起点に樹脂が割れたりすることがあるので、発生はできるだけ抑えなければなりません。ただ、それは内部に発生するため、外観からは確認できません。確認にはX線CT装置が必要で、その装置を使う際には、今度はそれを保有する施設まで行くことになりました」(石川)
他県にある成形メーカーで成形し、評価拠点でボイドを確認する。そしてボイドが大きければ、やり方を見直して再度成形を行うため、再び成形メーカーへ向かった。石川と赤堀は、開発拠点、成形メーカー、評価拠点を車で行き来する日々だった。「もう間に合わないのではないか」。そう思う瞬間もあったものの、しかしそのうちに、ボイドの発生を抑えられる成形条件や金型構造が見えてきたのだ。
そうして成形方法が確立すると、次は加工の工程となる。加工とは、成形し終えた製品の形を整えるべく、旋削や研削によって必要な精度を出していく段階だ。ここでもやはり、樹脂の加工ということで金属とは違う難しさがあり、様々な工夫をこらすことが必要になった。成形時に発生した樹脂のバリもこの段階で除去した。加工メーカーや自社工場と協力し、ひとつひとつ解決していくことで、ようやく目標機能と必要精度を満足する樹脂モールド絶縁軸受の完成が見えてきたのである。
一連の開発の工程において、必要となった試験の大部分を担当したのが杉山である。当時杉山がいた部署も、樹脂部品の試験や評価はそれまでほとんど行ったことがなかったという。その上日程はタイトで、試験数や評価すべき項目も膨大。綱渡りのような日々だったと杉山は言う。
「とにかくスケジュールが厳しくて、少しでも時間を短縮することが必要でした。それに加え、今回は絶縁性能を評価する方法そのものを整備しなければなりませんでした。専用試験機の開発や測定環境の構築、安全面の検討など、試験の準備にも多くの時間と労力が必要でした。日程を組み立てていくとどうやっても間に合わないところも出てきたのですが、そういう場合は、試験機を増設して対応しました。さらに、試験結果が出てからの合否判定にもやはり時間がかかります。判定はできるだけ早く行いたいという気持ちがあるものの、間違えることはできないので、どうにか時間を確保して、丁寧に合否を決めていきました。本当に大変でしたが、部署内の上司や同僚と一丸となって連携し進めることで、そうしてなんとか間に合わすことができました」
通常の試験依頼のフローでは時間がかかってしまうため、赤堀たちも、試験結果の速報をもらったらすぐに動ける体制を作り、試験の一部を自ら行ったりもした。また杉山は、少しでも時間短縮をすべく、結果が出たらすぐに口頭で伝えにいった。石川は、杉山が歩いてくると結果を伝えに来たことがわかるため、いつもドキドキしたという。
「試験の結果が悪かったらもう間に合わないかもしれない、という時も多々ありました。背の高い杉山くんが歩いてくるとすぐわかるので、『ああ、結果だな』と思い、待ちきれず、いつもこちらから『どうでしたか?!』と聞いてしまいました」
一方の杉山は、石川の緊張感があまりにも伝わってくるために、途中からは、良い結果であっても、言い出しづらい感覚に陥ったこともあったという。しかし、そうした各人の苦労が実り、ついに、樹脂モールド絶縁軸受は完成したのだった。
ただその後、量産の工程においても樹脂特有の問題があった。金属製品と同様の感覚で生産ラインに流すと、外面が樹脂のため製造ライン内で軸受を流動する時に傷ができることがわかったのだ。赤堀が言う。
「最初はなぜ傷ができるのかわからなかったのですが、生産現場の方にも協力いただき、製造ラインを丁寧に調べていくと、製品同士の接触によって傷ができることに気がつきました。特にある一ヶ所、製品同士が渋滞してぶつかりやすくなっている箇所を見つけた時は、『そうだったのか!』という気持ちになりました。わかってしまえば対策は簡単でしたが、原因を見つけるまではかなり頭を悩ませたところでした」
国内の量産が無事動き出した現在、石川たちは、中国における生産体制確立に向けて動いている。EV化が旺盛な中国市場でシェアを広げていくためには、現地で生産を行うことで顧客への提供スピードを迅速にする必要があるからだ。
「国内向けの製品とは異なり、材料調達や成形・加工を中国国内で確立しなければならないので、そういう意味では、同じ樹脂モールド絶縁軸受を作るといっても、さまざまな点をあらためて行っていく必要がありました」
そう石川が言う。ただ当然、国内生産で得た経験が活かせるため、比較的スムーズには進んでいる。言語の壁もあるものの、現地の中国人スタッフには日本語を話せる人も多くいて、とても助けられているという。中国の自動車メーカーの開発スピードはとても速い。遅れることがないように、それぞれに走り続ける日々を、今も彼らは送っている。
開発から量産までを一気に進めたこの樹脂モールド絶縁軸受への取り組みは、石川、杉山、赤堀それぞれにとって大きな経験や財産になったという。石川が言う。
「私は入社して15年以上になりますが、開発初期から量産までを直接担当することができたのはじつは今回が初めてでした。開発から量産に至るまでには大抵長い年月がかかり、こんなにスピーディーに進むことは極めてまれです。それだけにとても大変でしたが、自分にとって今回の開発は大きな成功体験になりました。また今回、樹脂という新しい世界を知ることもできたので、これからもまた樹脂関係の開発に携わり、樹脂に関する専門性を高めていきたいと考えています」
続いて杉山がこう話す。
「自分は試験や評価をするという立場でしたが、樹脂を扱うという点でも、開発から量産までの期間の短さという点でも、今回、新しい経験をたくさん積むことができました。私はその後、開発部門に移りましたが、この貴重な経験を財産と考えて、開発の方でさらにいい仕事をしていきたいです」
そして最後に赤堀が言う。
「私にとってもやはり今回は、開発から量産までを一気に進めていったということが、何よりも大きな経験でした。その中で、工場の方から営業の方、成形メーカーの方など、さまざまな立場の方々とやり取りを重ねることができ、本当に大きな学びとなりました。加えて今回は、杉山さんをはじめとして試験や実験を担当してくださった方とこれまで以上に密にやり取りをし、自分も直接試験にかかわることができたのも印象的でした。これからは、開発だけではなく実験・試験についての知識もさらに身に付け、深みのある技術者になりたいです」
樹脂という未知の素材との出会いと、開発から短期間で量産まで求められるという今までになかった道のりは、3人を確実に成長させた。そしてその彼らが作った樹脂モールド絶縁軸受は、彼らの思いと技術を載せて、EV・HEVの進展とともに今後世界へと広がっていく――。
※取材内容、および登場する社員の所属はインタビュー当時のものです。